Notizia

Ispezione di qualità del dispositivo di raffreddamento morbido prima della spedizione

Un'ispezione pre-imbarco è l'ultimo momento in cui un problema costa centinaia di dollari anziché un intero container. È anche il passaggio che la maggior parte degli acquirenti sottovaluta: prenotare un'ispezione, accettare qualsiasi impostazione predefinita proposta dall'agenzia e ricevere un rapporto che non possono realmente interpretare. Questa guida spiega come funziona effettivamente il campionamento AQL, come definire specificamente i difetti per un refrigeratore morbido e i controlli specifici del prodotto che un'ispezione generica di beni di consumo mancherà del tutto. Sealock (YiFuLong Outdoor Gear Co., Ltd.) esegue la propria ispezione in uscita e accoglie con favore l'ispezione di terze parti su ogni ordine.


Che cos'è un'ispezione pre-imbarco

Il meccanismo è statistico piuttosto che esaustivo: invece di ispezionare il 100% dei prodotti, una dimensione del campione predefinita viene selezionata casualmente dal lotto e il numero di difetti riscontrati nel campione viene confrontato con i limiti di accettabilità definiti nella tabella AQL. Lo standard in vigore è ;ISO 2859-1 (equivalente ANSI/ASQ Z1.4).

Un punto concettuale merita di essere sottolineato prima di qualsiasi numero: ;AQL è un limite, non una promessa: un'ispezione superata non significa che la spedizione abbia il 2,5% di difetti; significa che il campione era coerente con un tasso di difetti pari o inferiore al limite.

Le tre categorie di difetti e perché è necessario definirle

Ogni difetto riscontrato viene suddiviso in tre categorie, ciascuna con il proprio limite di accettazione: ;un difetto critico rende il prodotto non sicuro o invendibile e la pratica standard è tolleranza zero: un difetto critico non consente la spedizione; un difetto grave significa che il prodotto non verrà venduto o verrà restituito e il cliente lo rifiuterebbe; un difetto minore è un'imperfezione estetica che il cliente probabilmente accetterebbe.

Poi arriva la frase che conta di più in tutto l'articolo: ;quei secchi non significano nulla finché qualcuno non li definisce per il tuo prodotto specifico. Un ispettore che non ha mai maneggiato un refrigeratore saldato non saprà se una linea di saldatura irregolare sia un fatto estetico o una perdita futura. Devi dirglielo. Le migliori pratiche sono esplicite: queste definizioni dovrebbero essere documentate in un accordo di qualità scritto con il fornitore prima dell'inizio della produzione e non discusse quando una spedizione ritorna con difetti.

Una classificazione iniziale dei difetti per un dispositivo di raffreddamento morbido.Adattalo al tuo prodotto e concordalo per iscritto sia con il fornitore che con l'ispettore prima della produzione:
  • Critico— qualsiasi perdita durante il test dell'acqua concordato; rivestimento alimentare sbagliato o mancante; mancanza del contrassegno del paese d'origine o dell'etichettatura richiesta; cinghia o maniglia che si staccano sotto carico; contaminazione all'interno della camera del cibo.
  • Maggiore— linea di saldatura sottile, bruciata, irregolare o corta rispetto alla falda specificata; la cerniera non si chiude o non funziona correttamente; spessore dell'isolamento inferiore alle specifiche; tipo di schiuma sbagliato; hardware rotto o mancante; cuciture che penetrano nella camera stagna; travetta della cinghia mancante o incompleta; dimensioni fuori tolleranza; capacità inferiore a quella dichiarata; colorazione sbagliata rispetto allo standard approvato; logo sbagliato, fuori posto o scrostato.
  • Minore— piccoli graffi superficiali che non influiscono sulla funzionalità; leggera variazione di colore entro la tolleranza concordata; estremità del filo sciolte sulle cuciture esterne; lieve imperfezione della stampa della confezione.

Impostazione dei numeri

L'impostazione predefinita del settore e il suo significato: ;AQL 0/2.5/4.0 significa zero difetti critici tollerati, fino al 2,5% maggiori, fino al 4,0% minori, che è appropriato per la maggior parte dei beni di consumo generali. Le bande tipiche sono ;0,0–0,65% per i difetti critici, 1,0–2,5% per i difetti maggiori e 2,5–4,0% per quelli minori, con ;AQL 2.5 lo standard più comune per i beni di consumo generali, AQL 1.0 per le categorie a rischio più elevato e AQL 4.0 dove sono accettabili difetti estetici minori.

Il livello di ispezione controlla la dimensione del campione: il Livello generale II è l'impostazione predefinita praticamente per tutte le ispezioni di routine dei prodotti di consumo; a meno che non si abbia un motivo specifico per modificarlo, utilizzare il Livello II, mentre il Livello generale I utilizza una dimensione del campione più piccola, utilizzata quando l'ispezione è costosa o distruttiva (ad esempio, testare l'impermeabilità sulle borse). Questa parentesi è direttamente rilevante qui: testare l'acqua dei refrigeratori è distruttivo in termini di tempo se non di prodotto, quindi una struttura sensata è il Livello II per l'ispezione generale della lavorazione con un campione separato e più piccolo definito per il test dell'acqua.

Un esempio pratico

;Per un lotto di 5.000 al Livello Generale II, la lettera in codice L indica una dimensione del campione di 200 unità. Per AQL 2.5 sui difetti maggiori, il numero di accettazione è 10 e il numero di rifiuto è 11: l'ispettore seleziona casualmente 200 sacchi, li ispeziona ciascuno e conta i difetti maggiori; 10 o meno passaggi, 11 o più falliti. Un ordine più piccolo funziona allo stesso modo: ;per una spedizione di 2.000 unità, la lettera del codice K fornisce una dimensione del campione di 125, accettare se ≤7 difetti gravi, rifiutare se ≥8.

L'equivoco che quasi ogni acquirente per la prima volta ha:;AQL 2,5 non significa il 2,5% della dimensione del campione. Se così fosse, il 2,5% di 200 sarebbero 5 difetti consentiti, ma il numero effettivo accettato dalla tabella è 10. I numeri provengono da calcoli di probabilità statistica nella norma ISO 2859-1, non da una semplice moltiplicazione. Leggere i numeri di accettazione/rifiuto dal tavolo; non calcolarli da solo.


Vale la pena specificare un dettaglio del campionamento, perché influisce sulla rappresentatività del risultato: trascinare i campioni lungo la radice quadrata del conteggio dei cartoni più uno (ad esempio, 100 cartoni significa selezionare 11 cartoni) anziché prelevare l'intero campione dai cartoni impilati più vicini alla porta.

I controlli specifici del dispositivo di raffreddamento non riescono a eseguire un'ispezione generica

È qui che un'ispezione standard dei beni di consumo non è sufficiente. Un refrigeratore morbido ha due attributi invisibili e un test distruttivo che un ispettore generale non penserà di coprire se non istruito.

1. Test dell'acqua: l'unica prova della tenuta

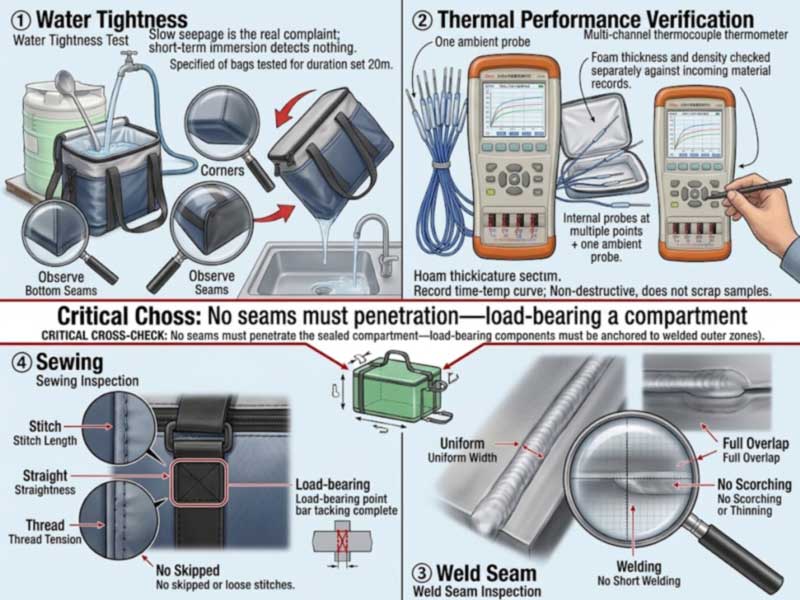
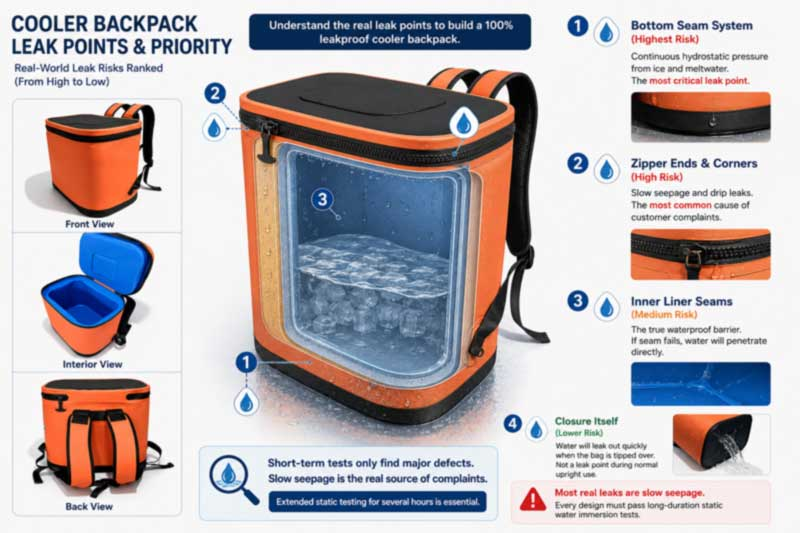
Specificarlo esplicitamente: un numero definito di unità riempite d'acqua, sigillate e adagiate su un lato e invertite per una durata definita, rispettando la cucitura della base, gli angoli, le estremità della cerniera e i punti di ancoraggio della cinghia. La durata è importante, perché la lenta infiltrazione è il modello di reclamo del mondo reale e una schiacciata di trenta secondi non lo rivelerà. Concordare la dimensione del campione, il metodo e la durata nel brief dell'ispezione.

2. Verifica dell'isolamento: misurare le prestazioni, non lo spessore

Lo spessore e il tipo della schiuma non possono essere giudicati osservando un sacchetto finito e le unità di taglio aperte sono un modo distruttivo e dispendioso per scoprirlo. Il metodo migliore è misurare ciò che fa effettivamente l’isolamento, utilizzando un tester di temperatura a termocoppia multicanale: sonde posizionate all’interno della borsa – e una che registra l’ambiente esterno ad essa – registrano la temperatura a intervalli durante un periodo definito, producendo una curva piuttosto che un’opinione.

Sealock utilizza un tester di temperatura multicanale proprio per questo. Canali sonda multipli consentono di registrare più punti contemporaneamente, ad esempio le posizioni superiore e inferiore all'interno della camera più l'ambiente, o di testare più unità in parallelo, in modo che il risultato rifletta il lotto anziché un sacchetto fortunato. Poiché il test non è distruttivo, le unità testate non vengono cancellate e verifica la proprietà effettivamente sperimentata dal cliente: per quanto tempo il contenuto rimane freddo.

Laddove una specifica è espressa in millimetri di schiuma anziché in ore di permanenza, i registri dei materiali in entrata rimangono il riferimento per spessore e densità, motivo per cui anche la documentazione IQC dovrebbe rientrare nell'ambito dell'ispezione. In pratica i due lavorano insieme: i registri dei materiali confermano ciò che è entrato e i test della temperatura confermano ciò che fa.

3. Dichiarazioni di conservazione a freddo: testarle rispetto a un protocollo definito

Se la tua confezione pubblicizza le ore, quella cifra necessita di una base di prova alla base. Le variabili devono essere fissate affinché il risultato abbia un significato: temperatura ambiente, quantità e tipo di ghiaccio o impacchi di ghiaccio, se la borsa è stata pre-refrigerata, quanto è piena e se è stata aperta durante il test. Una cifra di cold-hold quotata senza tali condizioni non è una misurazione.

In pratica, un ciclo completo di 48 ore non rientra in una finestra di ispezione pre-imbarco, quindi la tenuta a freddo viene normalmente verificata nella fase di campionamento e mantenuta attraverso i registri dei test di routine della fabbrica, con l'ispezione pre-imbarco che conferma che i materiali e la costruzione corrispondono al campione approvato che è stato testato. Concorda con il tuo fornitore da quale protocollo proviene la cifra pubblicata e pubblicizza quella cifra, non una cifra più rotonda.

4. Entrambi i metodi di costruzione, ispezionati separatamente

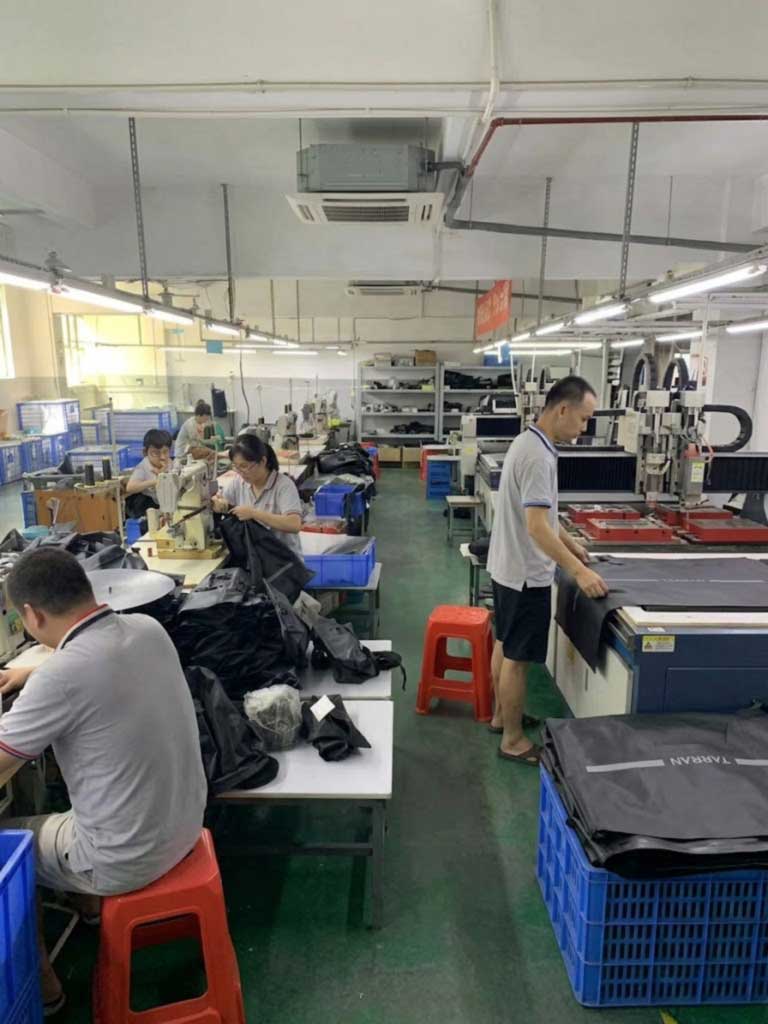
Ecco un punto che gli acquirenti spesso sbagliano. Un dispositivo di raffreddamento morbido spesso non è esclusivamente saldato: molti modelli combinano la struttura saldata ad alta frequenza per la camera sigillata con la cucitura convenzionale per cinghie, imbracature, tasche esterne, cinghie e finiture. Sealock gestisce entrambe le linee: linee di saldatura ad alta frequenza e linee di cucitura dedicate, in stanze separate sullo stesso piano dello stesso edificio, e la sua costruzione cucita è una capacità fondamentale piuttosto che un ripensamento.

La conseguenza dell'ispezione è questasaldature e cuciture necessitano di criteri separati. L'ispezione delle saldature verifica la larghezza uniforme, il giro completo, l'assenza di bruciature o assottigliamenti e l'assenza di saldature corte. L'ispezione del punto verifica la densità del punto, la rettilineità, la tensione del filo, le travette sicure nei punti di carico e l'assenza di punti allentati o saltati. Ed esiste un controllo trasversale specifico per questo prodotto:nessuna cucitura può penetrare nella camera sigillata— ogni attacco portante deve essere ancorato a zone esterne saldate. A un ispettore dovrebbe essere detto di cercarlo esplicitamente, perché il foro di un ago attraverso l'involucro di contenimento è una perdita che nessuna buona cucitura altrove compensa.

cooler-specific pre-shipment inspection scope covering water test, multi-channel temperature testing, weld inspection and stitch inspection

L'ambito completo dell'ispezione

Zona Cosa viene controllato
Quantità e imballaggio Unità per cartone, quantità totale, dimensioni e peso del cartone, contrassegni sul cartone, test di caduta se specificato
Conformità al campione d'oro Ogni unità confrontata con il campione di riferimento approvato
Dimensioni e capacità Dimensioni esterne ed interne rispetto alle specifiche, con tolleranze
Materiali Tessuto esterno e rivestimento, materiale della fodera conforme alle specifiche; tipo e spessore della schiuma rispetto ai record del materiale in entrata
Prestazioni termiche Registrazione della temperatura della termocoppia multicanale rispetto al protocollo concordato, dove specificato
Costruzione saldata Larghezza, sovrapposizione, uniformità della saldatura, assenza di bruciature, assottigliamenti o saldature corte
Costruzione cucita Densità dei punti, tensione, rettilineità, travette nei punti di carico, nessun punto saltato o allentato
Integrità del contenimento Nessuna cucitura attraverso la camera sigillata; zone di ancoraggio saldate per attacchi portanti
Prova dell'acqua Campione definito riempito, sigillato, invertito per una durata definita
Funzione Cerniere e chiusure riciclate; fibbie, anelli a D e regolatori azionati; imbracatura montata e caricata
Marchio ed etichettatura Metodo, dimensione e posizione del logo; etichette tessute; cura e contrassegno di origine; codice a barre scansionato e abbinato
Colore Rispetto allo standard approvato in base alla sorgente luminosa e alla tolleranza concordate
Pulizia Camera per alimenti priva di residui, polvere, odori e materiale sfuso

Leggere il rapporto e decidere

Il rapporto dovrebbe fornire risultati con prove, non solo un verdetto: fotografie di ciascun difetto, conteggi per categoria rispetto ai numeri di accettazione/rifiuto e il piano di campionamento utilizzato. Ciò che conta è se ti permette di agire.

Se il lotto fallisce, le opzioni sono rielaborare e ispezionare nuovamente, ordinare e accettare le unità buone, negoziare uno sconto o rifiutare. La decisione dovrebbe essere commerciale e informata su ciò che effettivamente ha fallito: un batch che fallisce a causa di thread allentati è un problema diverso da un batch che fallisce a causa di perdite. Ciò che non dovrebbe mai accadere è che il pagamento del saldo venga rilasciato prima che il risultato sia noto, motivo per cui l'ispezione pre-imbarco è normalmente legata alla tappa fondamentale del pagamento.

Prenota il sopralluogo al momento giusto.La pratica standard è quando la produzione è sostanzialmente completa e imballata (solitamente finita per circa l'80%) in modo che l'ispettore veda prodotti finiti rappresentativi e ci sia ancora tempo per rilavorare prima della data di spedizione. Prenotare troppo presto significa ispezionare un campione non rappresentativo; troppo tardi significa che non c'è tempo per sistemare nulla.


Cosa dare all'ispettore

La guida pratica è specifica: al momento della prenotazione, fornisci al tuo ispettore i livelli AQL per ciascuna categoria di difetto (ad esempio: critico 0, maggiore 2,5, minore 4,0), più:

  1. L'approvatocampione d'oroo fotografie chiare dello stesso e della sua ubicazione in fabbrica.
  2. Tuoelenco di classificazione dei difetti— il singolo documento più prezioso che puoi fornire.
  3. ILspecifica: dimensioni con tolleranze, materiali, spessore della schiuma, rivestimento, chiusura, hardware.
  4. ILprotocollo di test dell'acqua: dimensione del campione, metodo, durata, cosa conta come fallimento.
  5. Grafica del marchio e del packaging, compresi i requisiti relativi al formato del codice a barre e al contrassegno dell'origine.
  6. ILnorma di coloree tolleranza concordata.
  7. Qualunquetest distruttivivuoi, concordato in anticipo.

Decideteli prima della produzione, non quando l'ispettore è in piedi sul pavimento. Come afferma una guida, la chiave è decidere prima dell'inizio della produzione, non dopo l'arrivo dell'ispettore in fabbrica.

Come Sealock gestisce la qualità in uscita

Capacità di costruzione Linee di saldatura ad alta frequenzaElinee di cucitura dedicate: stanze separate, stesso piano; molte build combinano entrambi i processi
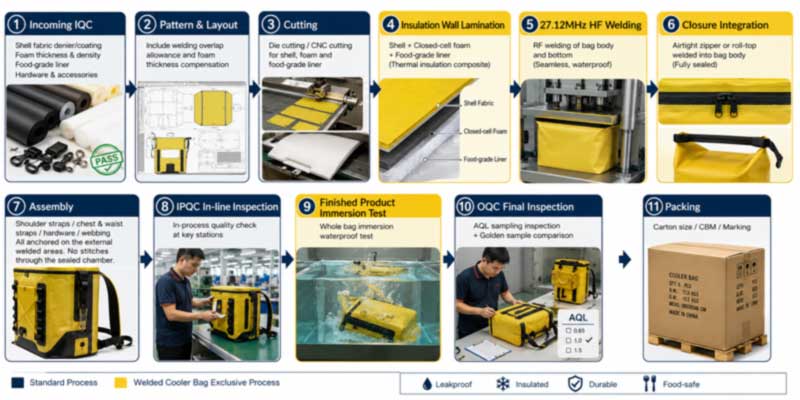
Catena di ispezione IQC sui materiali in entrata, IPQC in linea (inclusa l'ispezione della saldatura presso la stazione di saldatura), OQC al gate in uscita
Campionamento Campionamento AQL rispetto a criteri di accettazione definiti
Riferimento Campione d'oro firmato conservato e utilizzato per il confronto presso OQC
Test dell'acqua Test batch completo di immersione in acqua di strutture sigillate
Suite di laboratorio Test della temperatura della termocoppia multicanale per tenuta a freddo, cicli di carico, trazione, adesione, nebbia salina, abrasione, solidità del colore e differenza di colore
Terzo Ispezione SGS o QIMA accolta con favore sulla linea in uscita
Certificazioni ISO9001, BSCI, SMETA P4, GRS, HIGG, SCANSIONE

Per come si svolge la catena della qualità nelle prime fasi della produzione, cfrCome vengono prodotti gli zaini morbidi e refrigerantiEProduttore di zaini refrigeranti saldati a RF. Per valutare la fabbrica stessa piuttosto che il lotto, vedereLista di controllo per l'audit di fabbrica dei Soft Cooler per gli importatori.

high-frequency welding line and sewing line in adjacent rooms, with many cooler builds combining both processes

Domande frequenti: Ispezione pre-imbarco per i Soft Cooler

D: Quale AQL dovrei usare per le borse termiche?

R: Il valore predefinito generale dei beni di consumo di AQL 0 critico / 2,5 maggiore / 4,0 minore al livello II di ispezione generale è un valore di riferimento ragionevole. Riduci il valore maggiore a 1,0–1,5 se vendi a clienti al dettaglio esigenti o se il prodotto comporta un rischio maggiore. Ricorda che i livelli AQL sono impostati separatamente per ciascuna categoria di difetti e che i difetti critici normalmente hanno tolleranza zero.

D: AQL 2.5 significa che il 2,5% del mio campione può essere difettoso?

R: No, questo è l'equivoco più comune. Per un campione di 200 unità con AQL 2.5, il numero di accettazione è 10, non 5. I numeri di accettazione e di rifiuto provengono dalle tabelle statistiche nella norma ISO 2859-1 anziché dalla moltiplicazione della dimensione del campione per la percentuale. Leggili sempre dal tavolo.

D: Cosa conta come difetto critico su un dispositivo di raffreddamento morbido?

R: Solitamente si tratta di una perdita durante il test dell'acqua concordato, di un rivestimento per alimenti errato o mancante, di un marchio di origine mancante o dell'etichettatura richiesta, una cinghia o una maniglia che si stacca sotto carico o contaminazione nella camera degli alimenti. Ma queste definizioni esistono solo se le scrivi tu: documenta la classificazione dei difetti in un accordo di qualità con il fornitore prima dell'inizio della produzione.

D: Come posso controllare il sigillo durante l'ispezione?

R: Specificare un test dell'acqua nel brief di ispezione: quante unità, riempite con quanta acqua, sigillate, adagiate su un lato e capovolte per quanto tempo e quali aree l'ispettore deve osservare: cucitura della base, angoli, estremità della cerniera e ancoraggi della cinghia. Si noti che l'infiltrazione lenta è il modello di guasto del mondo reale, quindi la durata è importante; una breve schiacciata dimostra ben poco.

D: Come viene verificato l'isolamento se la schiuma è sigillata all'interno?

R: Misurando le prestazioni anziché tagliare le borse. Un tester di temperatura a termocoppia multicanale registra la temperatura in diversi punti all'interno della borsa più l'ambiente per un periodo definito, producendo una curva di mantenimento del freddo effettiva, non distruttiva, quindi nessuna unità viene cancellata e verifica ciò che il cliente sperimenta effettivamente. Lo spessore e la densità della schiuma sono confermati rispetto ai registri dei materiali in entrata in fabbrica, quindi includi anche quelli nell'ambito dell'ispezione.

D: L'ispezione dovrebbe riguardare sia le cuciture che la saldatura?

R: Sì. Molti refrigeratori morbidi combinano la struttura saldata per la camera sigillata con la struttura cucita per cinghie, imbracatura, tasche e cinghie, quindi i due necessitano di criteri separati: larghezza della saldatura, falda e uniformità su un lato; densità del punto, tensione e travette nei punti di carico dall'altro. Aggiungere un controllo trasversale: nessuna cucitura deve penetrare nella camera sigillata, poiché il foro di un ago attraverso la busta di contenimento diventa una perdita.

Stai pianificando un'ispezione?Sealock (YiFuLong Outdoor Gear Co., Ltd.) esegue internamente IQC, IPQC e OQC con campionamento AQL, confronto di campioni d'oro e test completi di immersione in acqua, su entrambe le linee di saldatura e cucitura ad alta frequenza e accoglie con favore l'ispezione SGS o QIMA su qualsiasi ordine. Invia la tua classificazione dei difetti e le impostazioni AQL e il team allineerà ad essi i suoi criteri in uscita.

E-mail:info@sealock.com.hk |  Telefono: +86-13632981825  | Sfoglia la gamma Soft Cooler

Gli standard di campionamento, le convenzioni AQL e le pratiche di ispezione qui citate riflettono fonti di garanzia della qualità disponibili al pubblico a partire dalla metà del 2026; le dimensioni dei campioni e i numeri di accettazione/rifiuto devono essere letti dalle attuali tabelle ISO 2859-1/ANSI-ASQ Z1.4 per la dimensione del lotto e il livello di ispezione specifici. Concordare per iscritto le definizioni dei difetti, le impostazioni AQL e i protocolli di test con il fornitore e l'organismo di ispezione prima della produzione.

Notizie correlate
Lasciami un messaggio
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il ​​nostro utilizzo dei cookie. politica sulla riservatezza
RifiutareAccettare